Сейчас ваша корзина пуста!
Размер файла 2,45МБ
Размер файла 4,27МБ
Вся продукция ROSLOCK® и Анакрол® имеет все необходимые сертификаты соответствия, на каждую поставляемую партию товара выдается паспорт качества и заключение ОТК.
Оптимальные условия: температура (18 – 25) °С, относительная влажность воздуха до 80 %.
До светлого металла удаляют грязь, стружку, ржавчину, старый герметик, краску, солевые разводы и налеты, остатки синтетических или индустриальных масел, жиров или СОЖ. Обезжиривают очистителем ROSLOCK 7063 и белой ветошью без ворса контролируют чистоту поверхностей.
Время фиксации и скорость набора прочности герметика зависит от температуры, вида металла, марки сплава, величины резьбового зазора, защитных покрытий по ГОСТ 9.303 и может быть ускорено активаторами ROSLOCK. Активатор, как правило, используют при температуре окружающей среды ниже 15°C и на пассивных поверхностях:
Быстрое отверждение
Медленное отверждение
Активатором обрабатывают только одну деталь соединения (гайку) и дают просохнуть, герметик наносят на ответную деталь (болт). Активатор может снизить окончательную прочность отвержденного герметика.
Герметик должен храниться на рабочем месте при температуре не ниже 15 °C, вдали от нагревательных и отопительных приборов, без доступа солнечного света. На рабочем месте запрещается использование открытого огня, прием пищи, курение!
Болт берут рукой за головку и держат горизонтально. Надевают гровер и плоскую шайбу (если требуются). Герметик-карандаш берут другой рукой и наносят герметик на всю вворачиваемую часть резьбы болта или трубы - перпендикулярно резьбе болта. Герметик равномерно, без разрывов втирают во впадины между витками резьбы болта.
Упаковку с встряхивают до однородного жидкого состояния для повышения текучести герметика . Герметик наносят из капельницы флакона. Диаметр отверстия носика капельницы флакона должен было чуть больше шага резьбы. Резьбы должны быть сухими.
Болт берут рукой за головку и держат горизонтально.
Надевают гровер и плоскую шайбу (если требуются).
Флакон берут в другую руку, помещают носик капельницы на впадину резьбы между первым и вторым витком резьбы в месте захода резьбы.
Выдавливают герметик и, вращая по спирали носик флакона, заполняют герметиком межвитковую впадину.
Герметик наносят на межвитковую впадину равномерно, непрерывной линией без разрывов на всю длину вворачиваемой резьбовой части болта.
Можно использовать носик флакона для распределения герметика.
Для равномерного распределения герметика на сорванной резьбе, детали при сборке проворачивают «вперед-назад».
Допускается нанесение герметика окунанием, кистью или из дозатора.
При нанесении окунанием, кисточкой герметик наливают в чистую полиэтиленовую тару.
Возврат продукта в упаковку изготовителя запрещается.
Отступают один виток и полностью покрывают герметиком не менее пяти крайних витков и впадин наружной резьбы. На резьбах большого диаметра и/или на увеличенных зазорах, рекомендуется нанесение герметика и на внутреннюю, ответную резьбу. Для равномерного распределения герметика на сорванной резьбе детали при сборке проворачивают «вперед-назад».
Ввернуть болт (накрутить гайку).
Затянуть с требуемым усилием динамометрическим ключом.
Излишки герметика удалить ветошью. Ветошь утилизировать в установленном порядке.
Болт-гайка М10х1,5-6g/6H из стали марки 30 ГОСТ 1050 при (18 - 25) °С по ISO 10964:
| Прочность | Показатель | Время |
|---|---|---|
| Ручная | > 0,1 Н*м | 8 – 20 мин |
| Ручная с активатором | > 0,1 Н*м | до 5 мин |
| Функциональная | 30 - 50 % | 3 – 6 ч |
| Максимальная | > 90 % | ≥ 24 ч |
Использовать стандартный инструмент.
При необходимости прогреть соединение в течение (5 – 10) мин горячим воздухом (230 – 250) °С от промышленного фена и сразу разобрать.
Применение герметиков ROSLOCK® при фиксации и герметизации резьбовых и гладких соединений
Замена гроверов, зажимных, рифленых и зубчатых шайб, контргаек, шплинтов.
Фиксация болтов, шпилек, винтов и гаек
Замена уплотнителей резьбы - "подмотки", краски, ФУМ.
Фиксация фитингов, муфт, газовых и водяных счетчиков, гидравлики и пневматики, встраиваемые компрессоры.
Запорная арматура, встраиваемые насосы в системах транспортировки воды хозяйственного и питьевого водоснабжения, канализации
Блок цилиндров
Газораспределительный механизм (ГРМ)
Крышка клапанного механизма
Маслозаборник, система охлаждения масла, масляный фильтр
Водяной насос, термостат
Компрессор
Привод зубчатого ремня
Привод вентилятора
Крышки двигателя
Маховик
Картер
Поршневая группа
Коленвал
Привод распредвала
КПП, сцепление
Ведущие валы (карданы)
Топливный насос, бензобак
Стартер
Генератор
Инжекторная система
Крепление двигателя, трансмиссия
Подвеска, амортизаторы
Рулевое управление
Главный тормозной цилиндр
Вакуумный усилитель
Тормозная система
Ступицы колес
Отопление и кондиционирование
Механизм стелоподъемников
Стеклоочиститель и омыватель ветрового стекла

• Предотвращение самоотворачивания и разрушения крепёжных элементов
вследствие вибрации, тепловых расширений и коррозионного воздействия.
• Обеспечение бесперебойной работоспособности оборудования и сокращение периодичности сервисного обслуживания за счёт сохранения необходимого усилия преднатяга крепежа.
• Получение гарантированного усилия срыва и простоты демонтажа резьбовых деталей, отсутствие коррозии и закусывания в резьбы.
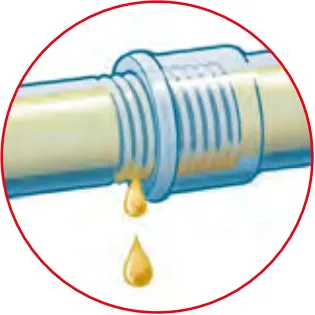
• Сохранение герметичности соединений в экстремальных условиях повышенной вибрации, температур и предельных давлений (вплоть до разрыва магистрали).
• Возможность быстрой сборки, фиксации и надёжной герметизации трубопроводов, элементов запорной арматуры, контрольно-измерительных приборов,
отводов, тройников и фитингов в любом положении без появления утечек.
• Предотвращение попадания твердых частиц резьбовых уплотнителей
(лён, монтажные пасты, фум-лента) в фильтры и клапана гидравлических и
пневматических систем.
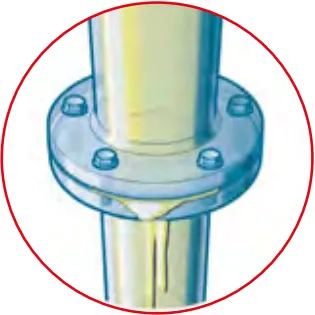
• Герметизация фланцевых соединений (технологические разъемы оборудования, привалочные поверхности, трубные фланцы и пр.), работающих в условиях высоких температур, давлений и агрессивных сред.
• Формирование прокладок: по месту, взамен утраченных и поврежденных. Улучшения герметизирующих свойств традиционных прокладок.
• Герметизация деформированных, изношенных и корродированных фланцев.
• Повышение надёжности и сроков службы прокладок и уплотнительных материалов.
• Повышение вибростойкости и несущей способности фланцевого соединения.
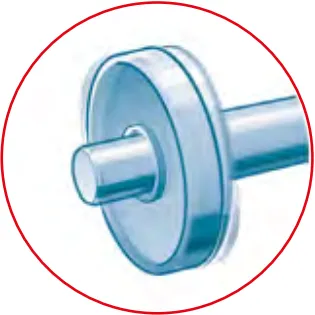
• Предотвращение прослабления, проворачивания и разрушения цилиндрических соединений.
• Устранение люфтов и зазоров в цилиндрических, шпоночных и шлицевых соединениях с зазором до 0,5 мм.
• Повышение надёжности и прочности прессовой и горяче-прессовой посадок.
• Упрощение процессов сборки цилиндрических соединений.
• Надежное соединение деталей, в том числе и при посадке с радиальным зазором до 0,5 мм.
• Сокращение стоимости и времени ремонта.
• Повышение надёжности и производительности оборудования.
• Повышение износостойкости и защита от коррозии.
• Устранение зазоров, фиксация и герметизация прослабленных посадочных мест подшипников, шпонок, резьбовых, шлицевых соединений и фланцев.
• Смазывание, предотвращение задиров и защита от агрессивных сред
Композиты Анакрол применяются для восстановления и ремонта изделий и узлов, не влияющий на общую конструкционную прочность изделия.
ООО СМ24 ОГРН: 1112468025790
Оставьте контактный номер — менеджер перезвонит в течение 15 минут для уточнения деталей и согласует время доставки.
Оставьте номер телефона, наш менеджер свяжется с вами для консультации